
Täppis-CNC-seadmete kasutuselevõtul seisavad tootjad sageli silmitsi probleemidega, kus standardsed masinaalused ei sobi masina üldise konstruktsiooniga. CNC-masinad erinevad oluliselt paigutuse, liikumisulatuse, montaažiliideste ja koormuse jaotuse poolest. Üldiste aluste otseostmine toob sageli kaasa sobimatud kinnitusavad, tasakaalustamata raskuskeskme ja ühildumatud montaaži võrdluspinnad. Paljud seadmetootjad peavad tegema kompromisse konstruktsioonilise disaini osas, mis lõppkokkuvõttes ohverdab dünaamilise täpsuse ja pikaajalise stabiilsuse. Kohandatud CNC-graniidist alused on konstrueeritud nii, et need vastaksid algsele masina disainile, vabastades täielikult graniidi materjalieelised ja vastates laia valiku täppis-CNC-seadmete paigaldusnõuetele.
1. Standardsete aluste piirangud piiravad täppismasinate disainivabadust
Turul olevad masstoodanguna toodetud graniidist alused kasutavad mõõtmete, aukude ja soonte jaoks fikseeritud malle, mis sobivad vaid väikesele arvule üldistele mudelitele. Kui tootjad arendavad uusi täppis-CNC-masinaid, portaaltöötluskeskusi, graveerimisfreese või spetsiaalseid CNC-kontrollmasinaid, sobivad standardtooted harva üldise lahendusega. Standardsete aluste muutmine loob uusi riske. Kohapealne teisejärguline puurimine ja lõikamine tekitab kergesti kivipinget ja kahjustab võrdlustasapindu, põhjustades aluse lokaalset deformatsiooni. Masinaklambrite sundimine alusega kohanemiseks muudab üldist raskuskeset ning võimendab vibratsiooni ja termilist triivi. Nõudlikes rakendustes, nagu pooljuhtide töötlemine ja optiliste komponentide viimistlus, halvendavad selliste kompromisside põhjustatud väikesed kõrvalekalded otseselt masina jõudlust.
2. Masina montaažiloogikaga kooskõlas olev täistsükliline kohandamine
ZHHIMG graniidist alused saavad osaleda masina varajases projekteerimisfaasis, selle asemel, et lihtsalt jooniste järgi kivi töödelda. Klientide 3D-masinamudelite põhjal arvestame põhjalikult spindli raskuse, juhtrööbaste paigutuse, juhtkruvide asukohtade, töölaua koormuse, kaablikanalite, väljalõigete ja tõstepunktidega, et kujundada integreeritud aluskonstruktsioonid. Kohandamine hõlmab kontuure, T-sooneid, kinnitustihvtide auke, keermestatud kinnitusavasid, süvistusavasid, reljeefõõnsusi ja tugipindu. Kõik augud, sooned ja tugipinnad viimistletakse temperatuurikontrollitud ja vibratsiooniisolatsiooniga töökojas. Geomeetriline täpsus on enne tarnimist garanteeritud. Kliendid saavad juhikteed, lineaarmootorid, optilised skaalad ja töölauad otse paigaldada ilma kohapealse lihvimise või puurimiseta, vältides välitöötlemisest tingitud täppiskahjustusi.
3. Lai ühilduvus mitut tüüpi täppis-CNC-seadmetega
Kohandatud lahendused pakuvad tugevat kohandatavust täppis-CNC-masinatele, millel on erinevad konstruktsioonid ja liikumisulatused. Need sobivad väikestele täppisgraveerimisveskitele, vertikaalsetele CNC-masinatele, portaaltöötluskeskustele, spetsiaalsetele CNC-puurimisseadmetele, ülitäpsetele CNC-lihvijatele ja kohandatud CNC-kontrollmasinatele. Olenemata sellest, kas masinal on lühike liikumine kerge koormusega või pika liikumine raskete portaalstruktuuridega, saab suure tihedusega musta graniidi toorikuid struktuurilt optimeerida vastavalt koormusnõuetele. Pika liikumisega masinate puhul optimeerime aluse ristlõikeid ja ribide paigutust, et tasakaalustada jäikust ja kaalu. Väikeste kiirete CNC-masinate puhul on prioriteediks vibratsioonisummutamine ja võrdlustasasus, et see sobiks kiireks mikrolõikamiseks. 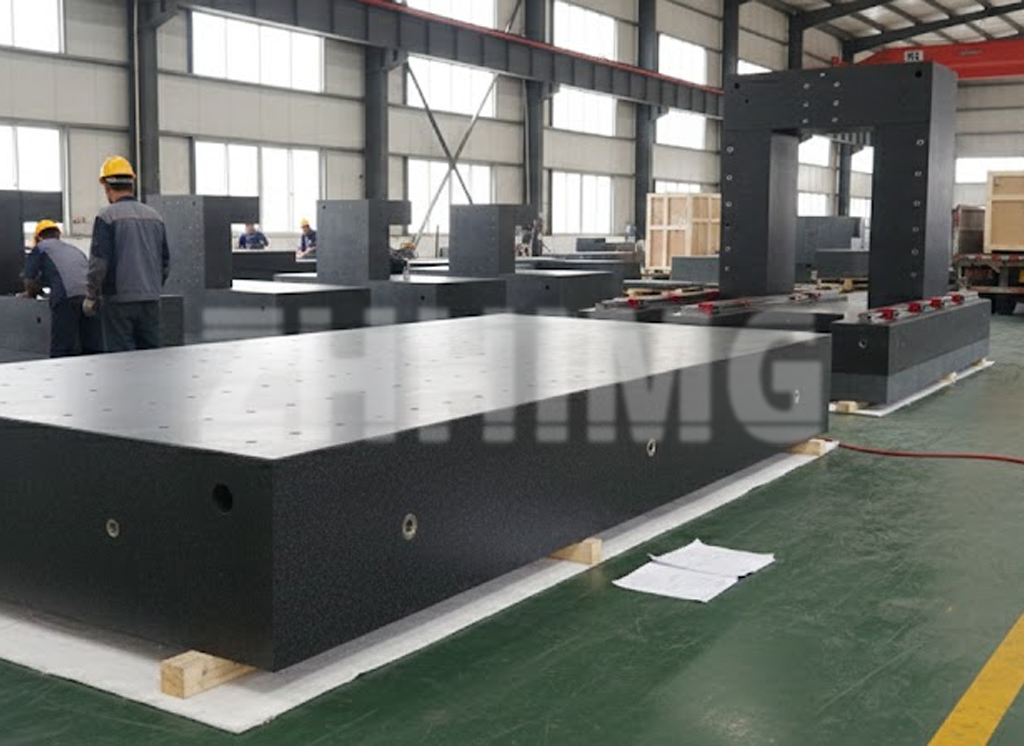
4. Kohandamine hõlmab enamat kui mõõtmete reguleerimist, tasakaalustamise täpsust, stabiilsust ja paigaldusmugavust
Paljud eeldavad, et kohandamine muudab vaid pikkust, laiust ja paksust. Tõeline täpne kohandamine peab arvestama materjali vananemise, töötlemiskeskkonna ja montaaži viidetega. Toorikud läbivad mitu vanandamise tsüklit, et vabastada sisemine kivipinge ja vältida töötlemisjärgset deformatsiooni. Peentöötlus ja tappimine viiakse läbi vibratsiooniisolatsiooniga konstantse temperatuuriga töökodades, et tagada aluspindade tasasus, paralleelsus ja täisnurksus. Samuti reserveerime tõstekonstruktsioonid, tasanduspoltide positsioonid ning ruumi laastu eemaldamiseks ja kaablite suunamiseks vastavalt kliendi montaaži töövoogudele. Enne saatmist kontrollitakse valmistooteid täielikult rahvusvaheliste metroloogiainstrumentidega. Kõik võrdluspinnad ja aukude asukoha tolerantsid kontrollitakse. Pärast klientidele tarnimist vastab ühekordne kokkupanek projekteerimisstandarditele ja lühendab oluliselt masina kasutuselevõtu aega.
5. Praktiline kasu masinatootjatele
CNC-seadmete arendajatele avavad kohandatud graniidist alused masina disainivabaduse ilma fikseeritud suurusega standardaluste piiranguteta. Eelnevalt valmistatud augud ja tugipinnad vähendavad kohapealset montaažitööd ja kiirendavad seadmete käivitamist. Koos kohandatud raskuskeskme ja konstruktsioonilise disainiga parandavad graniidi madal termiline deformatsioon ja kõrged summutusomadused oluliselt üldist dünaamilist täpsust ning vähendavad hilisemaid kalibreerimis- ja hoolduskulusid. Eriti mittestandardsete spetsiaalsete täppis-CNC-seadmete jaoks on sobivad standardvoodid harva saadaval. Kohandatud graniidist alused on optimaalne lahendus, mis aitab tootjatel arendada diferentseeritud ülitäpseid CNC-tooteid ja luua konkurentsivõimet tipptasemel turgudel, sealhulgas pooljuhtide, optika, uue energia ja täppisvormide jaoks.
Kokkuvõte
Standardsed alused sobivad üldiseks kasutamiseks, kuid tipptasemel täppis-CNC-seadmetel on sageli ainulaadsed konstruktsioonilised ja montaažinõuded. ZHHIMG kohandatud CNC-graniidist alused kasutavad jooniste koostööd ja integreeritud töötlemist eeltöödeldud liidestega, et need vastaksid erinevate täppis-CNC-seadmete paigaldusnõuetele. Need integreerivad graniidi stabiilsuse ja vibratsioonisummutusalased eelised algsesse masina konstruktsiooni, aidates täppis-CNC-seadmetel saavutada suurepärast võrdlustäpsust ja pikaajalist tööstabiilsust.
Postituse aeg: 18. september 2026