
Ülitäpsete seadmete tootmisel omistavad paljud masinate põhitäpsuse materjali stabiilsusele ja töötlemise täpsusele, kuid eiravad „pinna sobitamise täpsuse” otsustavat mõju üldisele jõudlusele. Täppis-graniidist komponendid on tipptasemel pooljuhtide, laserkontrolli ja metroloogiaseadmete põhiliseks võrdlusaluseks. Lisaks madalale deformatsioonile ja tugevale vibratsioonisummutusele tuginevad need suuresti spetsiaalsetele täiustatud pinnatöötlusprotsessidele. Tipptasemel pinnatehnoloogia suudab põhjalikult lahendada täppismontaažis levinud varjatud probleeme, nagu virtuaalne kontakt, servade kõverdumine, pingekinnituspunktid ja ebaühtlased sobivusvahed, võimaldades graniidist osade ja kogu masina konstruktsiooni vahelist kõrgetasemelist sobivust.
Tavapärase kivitöötluse eesmärk on vaid mõõtmete tolerantside järgimine ja läikiva pinna saavutamine, mis ei vasta ülitäpse montaaži loogikale. Graniidist pind pärast tavapärast lihvimist võib palja silmaga tunduda tasane, kuid sellel on arvukalt korrastamata lihvimisjälgi, mikroskoopilisi lainetusi ja servapinge kontsentratsioonitsoone mikrotasandil. Sellised defektid jäävad üldises mehaanilises montaažis märkamatuks. Nanotäppisseadmete puhul põhjustavad pisikesed paigaldusvahed aga otseselt kinnitusjõu nihkumist, mikrovärinat masina töötamise ajal, võrdlusaluse triivi pika kasutusea jooksul ja korduva positsioneerimise täpsuse halvenemist. See selgitab, miks paljud odavad graniidist lisatarvikud vastavad mõõtmete nõuetele, kuid pakuvad ebastabiilset masinapõhist täpsust.
ZHHIMG täiustatud pinnatöötlustehnoloogia põhiloogika ei ole enam pelgalt „pinna tasandamine“, vaid kogu ühenduspinna ulatuses mehaanilise tasakaalu ja geomeetrilise sobivuse saavutamine. Varustatud konstantse temperatuuri, konstantse niiskuse ja tolmuvabade töötlemiskeskkondade ning suurte ülitäpsete lihvimismasinatega, on meie tehas loonud täppispinnatöötlussüsteemi, mis erineb tavapärastest tööstusstandarditest. Kiire masslihvimise asemel võtame kasutusele täiustatud madala kiirusega, ühtlase ja korduva lihvimise protsessi, et kõrvaldada lihvimismustrite suunaerinevused. See tagab komponendi esi- ja tagapinnal, neljal küljel asuvatel kinnitusservadel ja kinnituse võrdlustasanditel ühtlase mikrotasapinna, kõrvaldades põhimõtteliselt montaažidefektid, nagu osaline virtuaalne kontakt ja lokaalne kõva kontakt.
Graniidi monteerimise sagedaste valupunktide, sealhulgas servade sissevajumise, servapingete kontsentratsiooni ja aukude ümbruse deformatsiooni lahendamiseks rakendame eksklusiivseid lokaalseid profileerimisprotsesse. Pärast lõikamist ja töötlemata töötlemist kipuvad kivi servad tekitama peidetud mikropragusid ja akumuleerunud pingeid. Ilma viimistletud töötlemiseta vabaneb pinge pärast kokkupanekut ja kinnitamist järk-järgult ning põhjustab liitmike pindade mikrodeformatsiooni. Ülitäpne pinnaviimistlus, pingete leevendamise tasandamine ja sujuv nurkade üleminekutöötlus hoiavad iga kinnituspunkti, liitmike tsooni ja ühenduspinna stabiilses ja ühtlases mehaanilises olekus, tagades ühtlase jõujaotuse, tiheda sobivuse ja nulljääkpinge kokkupanemise ajal. Täispinna kontakt. Tavapäraselt töödeldud kivi puhul on tegelik efektiivne liitmike pindala pärast kokkupanekut alla 70%. Järelejäänud vahed muutuvad vibratsiooni ülekandumise, tolmu kogunemise ja termilise deformatsiooni ohuks. Graniidist etalondetailide puhul suureneb efektiivne liitmike pindala pärast viimistletud töötlemist märkimisväärselt. Kokkupandud masina konstruktsioon muutub kompaktsemaks ja ühtlase jäikusega, vaba resonantsist ja triivist kiirel töötamisel, pakkudes stabiilseid positsioneerimis- ja kontrollandmeid. 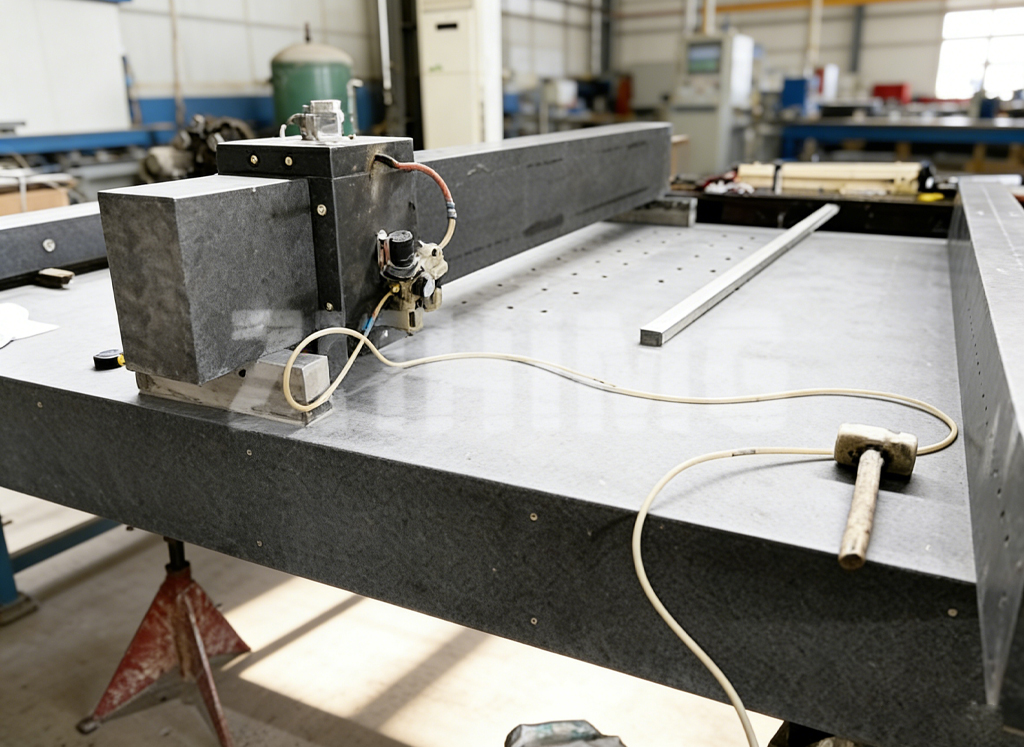
Selle tehnoloogia eelised on eriti silmapaistvad ülipikkade ja -laiade graniidist tööpinkide ja portaaltalade puhul. Suuremõõtmeline kivi on altid ebaühtlasele töötlemistekstuurile, ulatuse deformatsioonile ja ebaühtlasele sobivusele kahe otsa vahel. Kasutades ära suure mahutavusega ja täppislihvimisvõimsust koos käsitsi nanoskaala viimistlusega, teostab ZHHIMG suure ulatusega komponentide tsoonset nivelleerimist ja täisvahemiku kalibreerimist. See tagab ülipikkade toorikute ühtlase sobivuse ja väldib suurte osade puhul levinud tööstusdefekti, milleks on „õõnes keskosa ja tihe kontakt mõlemas otsas“.
Lõppkasutaja vaatenurgast ei paranda esmaklassiline pinnatöötlus mitte ainult montaažikvaliteeti ja paigaldustäpsust, vaid vähendab otseselt ka seadmete kasutuselevõtu raskusi, ümberkalibreerimise sagedust ja hoolduskulusid. Ühtlase paigalduse ja stabiilse pingega graniidist konstruktsioonid säilitavad algse masina täpsuse pikka aega, vastates rangetele pikaajalise töötamise nõuetele pooljuhtide puhasruumides, kõrgsageduslaseriga töötlemisel ja täppismetroloogia kontrolli stsenaariumides.
Kokkuvõttes määrab täppisgraniidist osade montaažitäpsuse ülempiiri täiustatud pinnatöötlus. Toorained määravad stabiilsuse, samas kui pinnatöötlus määrab montaaži ühilduvuse ja pikaajalise masina üldise täpsuse. Diferentseeritud täppispinnatöötlussüsteemiga tegeleb ZHHIMG tavalise kivi mitmesuguste varjatud montaažidefektidega ja pakub usaldusväärsemaid graniidi võrdluslahendusi ülemaailmsetele ülitäpsetele seadmetele, millel on kõrgemad paigaldusstandardid.
Postituse aeg: 14. september 2026